郑州高新区20000㎡生产基地,3D建模+激光切割+数控折弯:定制设备交期稳不稳,看的是产线不是话术
发布时间:2026-11-04摘要:定制环保设备的交期,是最容易承诺也最容易违约的一项。合同上写“45 天交货”,实际拖到 80 天的案例并不少见。拖期的原因通常不是“工人不努力”,而是产线能力不够——没有激光切割就要外协下料,没有数控折弯就要手工敲打,没有 3D 建模就要边做边改。本文从四道核心工序讲起,说明为什么判断一个厂家的交期靠不靠谱,要去看它的产线,而不是听它的话术。
先讲一个常被混淆的概念:环保设备的“生产周期”和“交付周期”不是一回事。生产周期是从下料开始到设备完工的时间,交付周期还包括设计确认、材料采购、表面处理、运输、现场安装。很多厂家报的 45 天只是生产周期,甚至只是“箱体制作周期”,把设计、采购、运输、安装都藏在“45 天”之外。等合同签了,才发现 45 天只是个开始。
更麻烦的是,定制设备和标准设备的生产组织方式完全不同。标准设备可以批量备料、批量制作,一件的成本和时间都被摊薄了。定制设备是单件流,每一台都要重新出图、重新下料、重新组对。这种模式下,产线的柔性和精度就直接决定了交期的可控性。
一、交期为什么会拖:五个真实原因
把拖期案例拆开看,原因集中在五处。这五处里,只有第一处和“人不努力”有关,其余四处都是产线能力问题。
| 原因 | 表现 | 本质 | 可否通过管理解决 |
|---|---|---|---|
| 设计反复修改 | 图纸改了三四轮,每次都要重新下料 | 前期勘查不足、无三维校核 | 可以,靠 3D 建模前置 |
| 下料外协 | 等外协厂排产,一周变两周 | 无自有激光切割 | 不可以,只能换供应商 |
| 折弯精度不够 | 组对时缝隙大,靠填焊補救 | 无数控折弯,手工敲打 | 不可以 |
| 材料采购滞后 | 钢板、滤料、阀门到货晚 | 无备料、无稳定供应链 | 部分可以,靠常备库存 |
| 返工 | 装到现场发现装不进、对不上 | 尺寸链没算、无预装 | 可以,靠 3D 建模 + 厂内预装 |
这五项里,下料外协和折弯精度是最硬的两项,因为它们不是管理问题,是设备问题。一个没有激光切割机的厂,无论管理多好,下料都要看外协厂的脸色;一个没有数控折弯机的厂,无论工人多熟练,箱体的直角和平面度都做不稳。
二、定制设备的四道核心工序
一台定制除尘器或催化燃烧设备,从钢板到成品,核心工序是四道:下料、成型、焊接、表面处理。每一道都有明确的精度指标,累加起来决定了最终能不能顺利装到现场。
| 工序 | 关键设备 | 精度指标 | 精度不足的后果 |
|---|---|---|---|
| 下料 | 激光切割机 / 等离子切割 | 尺寸公差 ±0.5 mm,切口垂直度 | 组对缝隙大,焊接变形 |
| 成型 | 数控折弯机 | 角度公差 ±0.5°,折弯线偏差 ±0.3 mm | 箱体不方正,密封条压不实 |
| 焊接 | 二保焊 / 氩弧焊 | 焊缝气密性、变形量控制 | 漏风、箱体扭曲 |
| 表面处理 | 抛丸 + 喷塑/喷漆 | 膜厚 60–120 μm,附着力 | 两年后锈穿 |
这四道工序里,下料和成型是“精度源头”。焊接可以靠手艺弥补一点,表面处理可以后期返工,但下料切歪了、折弯角度差了,后面全靠焊工拿焊条去填,填出来的箱体应力集中、变形严重,密封面压不实,运行起来到处漏风。漏风的除尘器,风量永远达不到设计值。
三、3D 建模在定制里的真实作用
“我们有 3D 建模”这句话,在不同的厂家嘴里含义完全不同。有的是真的做三维设计校核,有的是把二维图纸在软件里拉伸一下给客户看个效果图。区别在于:三维模型有没有参与尺寸链校核和干涉检查。
真正有用的三件事
第一件:干涉检查。除尘器不是孤立的箱子,它要和管道、平台、爬梯、卸灰阀、风机、烟囱连在一起。三维模型可以把这些放在一起,检查管道有没有穿过平台梁、检修门打开时会不会撞到栏杆、滤袋抽出方向有没有被墙挡住。这些问题在二维图上很难发现,在现场一定发现。
第二件:尺寸链校核。一台设备的总高由箱体、灰斗、卸灰阀、支腿、基础叠加而成。每一段都有公差,累加起来可能超出预留空间 50 毫米。老厂房改造时,梁下净高往往只差这么一点,装不进去就要改结构。三维模型可以提前把这 50 毫米找出来。
第三件:模块拆分与吊装方案。大型设备无法整体运输,要拆成几个模块。怎么拆、拆到多大、吊点在哪、现场能不能吊起来,这些都要在模型上先做一遍。拆分方案不合理,现场就得动火切割再焊回去,等于把厂内的精度全丢了。
| 3D 建模用途 | 能避免的问题 | 典型节省 |
|---|---|---|
| 干涉检查 | 管道穿梁、检修空间不足 | 现场改管 1–3 万元 |
| 尺寸链校核 | 总高超出净空、基础错位 | 改结构 2–8 万元 |
| 模块拆分 | 运输超限、吊装困难 | 现场返工 3–10 万元 |
| 管路走向优化 | 弯头过多、阻力偏高 | 年电费 1–4 万元 |
| 预装验证 | 法兰对不上、孔位偏移 | 现场停工 2–5 天 |
这五项加起来,一个中型项目的潜在节省在 10 万到 30 万元之间,而三维设计的投入通常只有几千到两万元。它不是“看起来专业”,它是把现场的问题搬到电脑上解决。
四、激光切割:不只是切得快
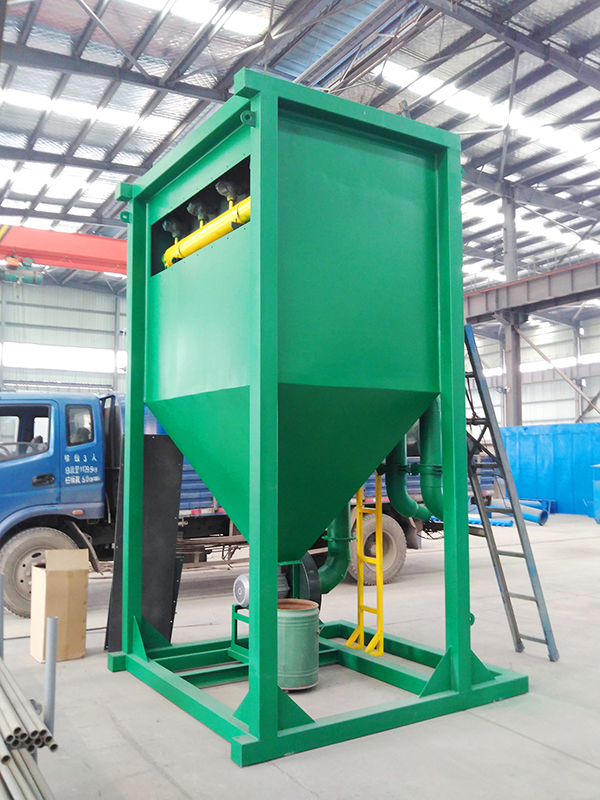
激光切割被当成“下料设备”,其实它的价值远不止速度。对定制设备来说,它解决的是三个精度问题。
一是孔位精度。法兰螺栓孔、检修门铰链孔、管道接口孔,这些孔的位置精度直接决定现场能不能对上。激光切割可以一次成形,孔位偏差在 ±0.2 毫米以内;等离子切割或手工气割的偏差通常在 ±1 到 2 毫米,几十个孔累积下来,法兰就对不上了。
二是切口质量。激光切口光滑、无挂渣、热影响区小,切割后可以直接折弯,不需要二次加工。气割切口有挂渣和氧化层,必须打磨才能折弯,打磨不到位折弯就会开裂。
三是套料利用率。激光切割配合套料软件,可以把不同零件的轮廓嵌套在一张钢板上,材料利用率能到 85% 以上。手工下料或简单排版通常在 70% 左右。材料利用率差 15 个百分点,对于一台用十几吨钢板的设备,是实实在在的成本差。
| 切割方式 | 尺寸公差 | 切口质量 | 材料利用率 | 是否需二次加工 |
|---|---|---|---|---|
| 光纤激光切割 | ±0.2–0.5 mm | 光滑无挂渣 | 85%–92% | 否 |
| 等离子切割 | ±1.0–1.5 mm | 有挂渣、有斜度 | 75%–80% | 是,需打磨 |
| 火焰切割 | ±1.5–2.5 mm | 氧化层厚 | 70%–75% | 是,需大量打磨 |
| 剪板机 | ±0.3 mm(仅直边) | — | 70%–75% | 孔需另钻 |
五、数控折弯:箱体密封的根基
除尘器和催化燃烧设备都有一个共同要求:不漏风。漏风率每增加 5%,风量下降、能耗上升,严重时工位吸不住烟。而漏风的源头,八成在箱体的折弯和组对上。
箱体是由若干块折弯板拼焊而成的。每一块板的折边角度如果差 0.5 度,两块板拼起来就有 1 度的夹角,一米长的边上会张开 17 毫米的缝。这条缝用焊条填上,焊接热量集中,板面会鼓起来,密封面就不平了。密封条压不实,门一关就漏。
数控折弯机的角度重复精度通常在 ±0.1 到 ±0.3 度,配合后挡料定位,同一批零件的折弯线位置一致。手工折弯或老式折弯机的偏差在 ±1 度以上,而且依赖操作工的经验——老师傅在的时候还行,换个人就不稳。
折弯质量的三个检查点
检查点一:折弯线位置。看箱体侧板的折边宽度是否一致,用卷尺量四边,差值应在 1 毫米以内。
检查点二:直角方正度。把箱体放在平台上,量两条对角线的长度差,差值应在 2 毫米以内。对角线差是判断箱体是否扭曲最直接的方法。
检查点三:密封面平面度。用直尺靠在密封面上,看缝隙。缝隙超过 1 毫米,密封条就压不实。
六、焊接与检验:从“能焊上”到“不漏”
焊接是定制设备里最依赖人的一道工序,也是最容易出现质量波动的环节。判断一个厂家的焊接水平,看三件事。
第一件:焊工有没有证。压力容器和承压部件的焊接需要持证焊工,普通箱体焊接虽然不强制,但有证至少说明受过系统训练。
第二件:有没有焊接工艺规程。不同板厚、不同位置用什么电流、什么焊材、几道焊,这些应该有成文的规定,而不是“看着办”。
第三件:有没有气密性检验。箱体焊完要做煤油渗透试验或气密性试验。煤油试验是在焊缝一侧刷白垩粉、另一侧刷煤油,静置后看有没有渗漏痕迹。这道工序很多小厂直接跳过,因为它费时间且不产生“看得见的成果”。
| 检验项 | 方法 | 合格标准 | 常被省略 |
|---|---|---|---|
| 焊缝外观 | 目视 | 无裂纹、无咬边、无气孔 | 否 |
| 气密性 | 煤油渗透 / 打压 | 无渗漏 | 是,常被跳过 |
| 箱体方正度 | 对角线测量 | 差值 ≤ 2 mm | 是 |
| 法兰平面度 | 直尺 + 塞尺 | 缝隙 ≤ 1 mm | 是 |
| 涂层膜厚 | 膜厚仪 | 60–120 μm | 是 |
七、产能怎么算:20000 平方米基地的真实节拍
看到“20000 平方米生产基地”这样的描述,很多人会直接换算成“产能很大”。但面积只是必要条件,不是充分条件。真正决定产能的是关键设备的数量、班次安排和工序平衡。
一个 20000 平方米的环保设备制造基地,通常包含下料车间、成型车间、焊接车间、喷涂车间、装配车间和成品堆放区。其中真正决定节拍的是下料和成型,因为它们是所有零件的第一道和第二道工序,一旦卡住,后面全部等。
| 车间 | 典型设备配置 | 日产能(折算) | 是否为瓶颈 |
|---|---|---|---|
| 下料 | 激光切割机 2–4 台 | 钢板 8–20 吨/日 | 常为瓶颈 |
| 成型 | 数控折弯机 2–3 台 | 折弯件 300–600 件/日 | 常为瓶颈 |
| 焊接 | 工位 20–40 个 | 焊缝 300–800 米/日 | 视人手 |
| 喷涂 | 喷塑线 1 条 / 喷漆房 2–4 间 | 300–800 m²/日 | 受环保限产影响 |
| 装配 | 装配区 + 行车 | 2–5 台/日(中小型) | 否 |
按这张表估算,一个配置完整的基地,月产中型除尘设备 40 到 80 台是有可能的。但这个数字只有在订单结构均匀时才成立。如果同时来了三个大项目,箱体尺寸都超过运输限宽,需要拆模块、需要专用工装,节拍立刻掉一半。所以判断交期不能只看“月产能多少台”,要看“同期的订单结构”。
八、交期承诺怎么核
合同上的交期条款,通常写得很简单:“合同生效后 XX 天内交货”。这句话里有两个模糊点:一是“合同生效”从哪天算,二是“交货”指到什么状态。把这两点明确,交期纠纷能减少八成。
| 模糊表述 | 风险 | 建议写法 |
|---|---|---|
| “合同生效后 45 天” | 生效日争议(签字日?付款日?) | “甲方支付预付款且技术方案确认后第 2 日起算 45 个日历日” |
| “交货” | 出厂?到场?安装完成? | “设备运抵甲方指定现场并完成卸车视为交货” |
| “安装调试完成” | 以什么为完成标志 | “连续稳定运行 72 小时且排放检测合格” |
| “因甲方原因顺延” | 范围过宽 | 列明具体情形:图纸确认延迟、现场不具备条件、水电未通 |
| 无违约金 | 拖期无成本 | 约定日万分之三至万分之五,设上限(如合同额 5%) |
还有一条容易被忽略:要求提供生产进度节点。正规厂家可以把生产拆成下料完成、箱体组对完成、喷涂完成、装配完成、发货五个节点,每个节点给一个日期,并允许甲方到场查看。愿意提供节点计划的厂家,通常对自己的产线有把握;只说“放心吧没问题”的,往往是在赌。
九、自有产线与外协的差别
环保设备行业里,有相当一部分“厂家”其实是集成商:自己不做箱体,接到订单后找加工厂代工,自己做设计和销售。这种模式不是不能合作,但要清楚它带来的三个差异。
差异一:交期不可控。外协厂的排产优先级取决于订单大小和付款条件。你的订单在别人那里可能排在后面,一个“下周就好”可以变成三周。
差异二:质量不可控。外协厂按图加工,图纸没写清楚的公差就按自己的习惯做。出了问题,责任在谁很难界定,最终是甲方承担返工。
差异三:变更成本高。现场发现要改一个孔位,自有产线当天就能改;外协要重新排产、重新运输,一周起步。
| 对比项 | 自有产线 | 外协代工 |
|---|---|---|
| 交期可控性 | 高,可插单 | 低,看外协排产 |
| 质量一致性 | 高,标准统一 | 波动大 |
| 设计变更响应 | 当天 | 3–10 天 |
| 成本 | 固定投入高,单件成本低 | 固定投入低,单件成本高 |
| 适合订单 | 定制、非标、大项目 | 标准品、小批量 |
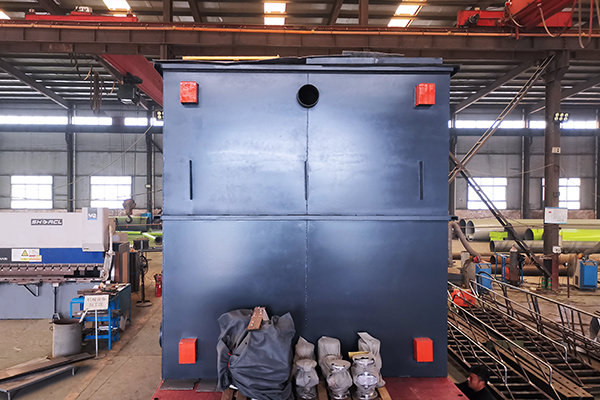
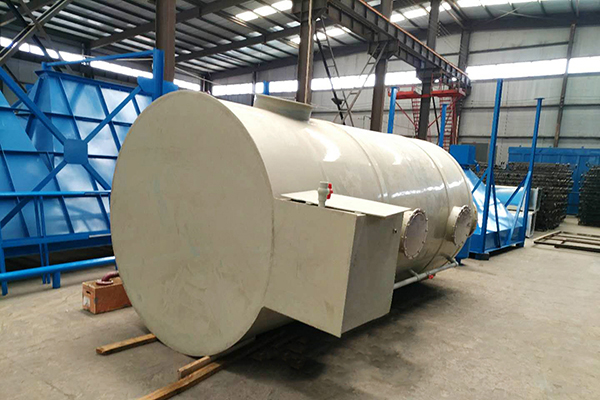
判断一个厂家有没有自有产线,最直接的办法是要求看车间。看三样东西就够:有没有激光切割机在切板、有没有数控折弯机在折件、车间里有没有正在组对的箱体。如果车间里只有组装和堆放,没有下料和成型设备,那它的箱体一定是外协的。
十、三个交期延误的常见原因
最后讲三个真实案例,都发生在“合同写了 45 天”的项目上。
案例一:图纸改了四轮。某食品厂除尘项目,签合同时只提供了车间平面图,没有设备尺寸。设计院出图后,甲方发现除尘器挡住了一扇消防门,要求移位。移位后管道要重新走,风量平衡要重算。来回四轮,光设计确认花了 26 天。设备本身生产只用了 30 天,但总周期 68 天。教训:签约前的勘查不能省,特别是老厂房改造。
案例二:滤料到货晚。某化工项目,箱体 25 天就做完了,但配套的防静电覆膜滤袋因为规格特殊,供应商交期 40 天。设备在车间里放了半个月等滤袋。教训:交期要按“最长交期的部件”算,不是按箱体算。
案例三:现场装不进。某项目设备整体发运,到场后发现厂房门宽 3.2 米,设备宽 3.4 米。只能现场把箱体切开、分两半吊进去、再焊回去。现场焊接条件差,焊缝质量不达标,运行三个月后漏风。教训:运输和进场路线要在设计阶段就确认,包括门宽、路宽、转弯半径、限高。
十一、术语表
- 尺寸链
- 由若干相互关联的尺寸组成的封闭尺寸组,各尺寸公差累积决定最终装配精度。
- 干涉检查
- 在三维模型中检查各部件之间是否存在空间冲突,如管道穿梁、检修门被挡。
- 套料
- 把多个零件的轮廓排布在一张板材上以最大化材料利用率的工艺,通常由软件完成。
- 折弯线
- 板材折弯时模具压下的位置线,其位置精度决定折弯后零件的尺寸准确性。
- 煤油渗透试验
- 在焊缝一侧涂白垩粉、另一侧刷煤油,通过观察渗透痕迹判断焊缝致密性的方法。
- 模块拆分
- 将超出运输或吊装限度的设备拆分为若干可独立运输的部件,到场后再组装。
- 节拍
- 生产线上完成一个单位产品所需的时间,反映产线的实际产出速度。
- 外协
- 将部分工序或零件委托外部企业加工的方式,与自有产线相对。
十二、常见问题解答(FAQ)
Q1:定制设备正常交期是多少天?
A:中小型除尘设备(箱体+风机+管道)通常 25 到 40 天;催化燃烧或蓄热燃烧设备 45 到 70 天;大型系统含现场安装 60 到 120 天。低于这个范围要警惕,高于这个范围要问清卡在哪道工序。
Q2:怎么验证厂家真的有激光切割机?
A:实地看车间,看设备铭牌和运行状态;也可以要求提供下料工序的照片或视频,注意看是否有激光头、切割平台和正在切割的钢板。仅凭宣传册上的设备照片不足以证明。
Q3:3D 建模是必需的吗?
A:对于结构简单、空间宽裕的项目,二维图纸够用。对于老厂房改造、空间受限、多系统交叉的项目,三维建模几乎必需,因为它能在电脑上发现现场才会暴露的问题。
Q4:合同里怎么写交期违约金比较合理?
A:常见约定是每延迟一日按合同总额的万分之三到万分之五支付违约金,累计上限为合同额的 5% 到 10%。同时约定因甲方原因(图纸确认延迟、现场不具备条件)造成的延误不计入。
Q5:设备到现场发现尺寸不对,责任怎么划分?
A:取决于合同约定的尺寸依据。如果按甲方提供的现场尺寸设计,甲方承担主要责任;如果合同约定由乙方现场勘查并负责尺寸准确性,乙方承担。建议在合同中明确“以乙方现场勘查数据为准”,并要求勘查记录双方签字。
Q6:为什么有的厂家报价低还能承诺更短交期?
A:常见原因有三种:箱体外协、减少工序(如不做气密性试验、不做抛丸直接喷漆)、以及把安装调试排除在交期之外。前两种影响质量,第三种影响你的投产时间。低价短交期通常不是效率高,是省了东西。
作者:环保固废技术编辑组
免责说明:本文中的设备配置、精度指标、交期区间来自行业通用实践与项目记录,不同厂家和项目差异较大,具体参数请以实际技术协议为准。