催化燃烧设备不是"铁箱子":买的是合规安全性+技术适配性+全生命周期成本,少算一项都是坑
发布时间:2026-11-04摘要:催化燃烧设备在外行眼里就是一个方方正正的铁箱子,里面装点催化剂,通上电就能烧。这种印象导致采购时只看两件事:箱体钢板多厚、报价多少。而真正决定这套设备能不能用五年、会不会出事、每年要花多少钱的,是三个几乎不出现在报价单上的维度——合规安全性、技术适配性、全生命周期成本。少算任何一项,后面都会以更高的代价补回来。
先说一个行业里公开的秘密:同样标称“20000 m³/h 催化燃烧设备”,市场上从 18 万到 65 万都有报价。差价接近四倍,而外观看起来都是差不多的方箱子。这个差价不是暴利,是配置差异,差在钢板厚度、保温层、阀门型式、催化剂装填量、安全联锁点数、控制系统、是否带热回收。问题是,报价单往往只写“一套”,不写这些。等设备装上去,才发现省下来的钱全在别的地方等着。
下面把这三个维度拆开讲,每一个都给出可以对照检查的具体项。
一、“铁箱子”这个印象是怎么形成的
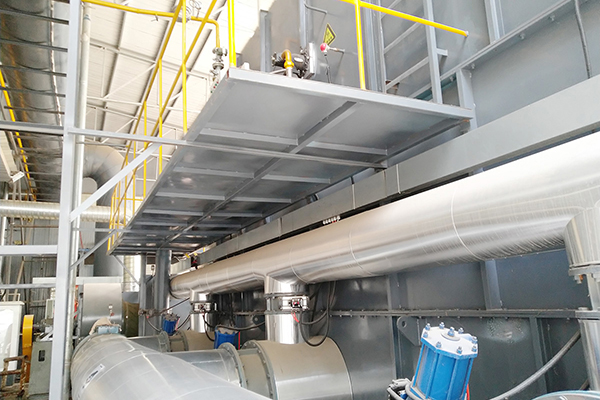
催化燃烧的基本原理确实简单:废气经过预热到起燃温度(一般 250–400℃),通过催化剂床层,有机物在催化剂表面发生无焰氧化,生成二氧化碳和水,放出热量。设备外形也就是一个保温箱体加几个换热器、风机、阀门、控制系统。
但“原理简单”和“工程简单”是两件事。同样一个箱体,做得好和做得差,区别在几十个细节上:
保温层是 100 毫米还是 150 毫米,决定外壁温度和散热损失;内壁是不锈钢还是碳钢,决定三年后会不会锈穿;蓄热体是蜂窝陶瓷还是散堆填料,决定换热效率和堵塞倾向;切换阀是提升阀还是蝶阀,决定泄漏率和寿命;催化剂是贵金属还是过渡金属氧化物,装填量是按空速 15000 h⁻¹ 还是 25000 h⁻¹ 算,直接决定寿命是三年还是八个月。
这些细节在报价单上通常只体现为一行“主机一套”,在验收时只看排放浓度也看不出来。它们只在两个时刻显形:一是运行两三年后开始出故障的时候,二是安监或环保来检查的时候。
二、合规安全性:不出事是底线
催化燃烧处理的是有机废气,属于可燃气体,设备本身又是一个有明火或高温表面的装置。这两件事放在一起,安全性就不是“加几个报警”能解决的,必须从设计阶段就按防爆逻辑做。
必须有的六项安全配置
| 配置项 | 作用 | 缺失后果 | 成本占比 |
|---|---|---|---|
| 浓度检测与联锁 | 入口浓度达到 25% LEL 时报警,50% 时切断并旁通 | 浓度波动引发炉内爆燃 | 约 3%–5% |
| 泄爆装置 | 炉体设置泄爆片或泄爆门,超压时定向释放 | 爆燃时炉体撕裂、碎片飞出 | 约 2%–4% |
| 阻火器 | 安装在废气入口管路上,阻断火焰回传 | 火焰沿管道回烧至车间 | 约 1%–2% |
| 超温保护 | 床层温度超限时切断加热、开旁通 | 催化剂烧结失效、炉体变形 | 约 1% |
| 新鲜空气补入 | 浓度过高时稀释,兼作降温 | 无法应对浓度冲击 | 约 2% |
| 风机与阀门联锁 | 风机停则阀门关、加热停,顺序不可颠倒 | 憋压或回火 | 约 1% |
这六项加起来大约占设备总价的 10% 到 15%。很多低价方案就是从这里省的——不装泄爆片、浓度检测只报警不联锁、阻火器用一个简单的金属网代替。这些省法在正常运行的一年里完全看不出问题,但它们的作用恰恰是在异常的那一分钟。
合规性的三层要求
第一层是设备本身的防爆要求:电气元件防爆等级、接线盒密封、静电接地。这一层在安监检查时会被查。
第二层是系统设计的合规性:废气收集管道是否设置阻火、是否与车间其他系统隔离、事故排放是否有组织。这一层在环保验收和安评时会被查。
第三层是运行管理的合规性:是否有操作规程、是否有应急处置预案、是否有运行台账、操作人员是否培训。这一层在日常检查和事故调查时会被查。
三层缺任何一层,出事之后都会被认定为“管理缺失”。而这三层里最容易被忽略的是第三层,因为它不花钱,只花心思。
三、技术适配性:废气参数决定炉型
催化燃烧不是一个万能方案,它对废气有几个硬性前提。这些前提不满足,设备能装能转,但转不久。
| 废气参数 | 催化燃烧的适配范围 | 超出后的后果 | 替代方案 |
|---|---|---|---|
| 有机物浓度 | 1000–8000 mg/m³(自持燃烧区) | 过低需补燃料,过高有爆燃风险 | 低浓度用吸附浓缩,高浓度用直燃 |
| 废气温度 | 常温至 80℃ | 高温需前置降温 | 先换热再进炉 |
| 含硫量 | < 5 mg/m³ | 催化剂硫中毒,数月失效 | 前置脱硫洗涤 |
| 含卤素 | 基本不适用 | 生成卤化氢腐蚀设备、毒化催化剂 | 碱洗 + 单独处理 |
| 含尘量 | < 10 mg/m³ | 堵塞催化剂孔道 | 前置过滤 |
| 含水率 | < 5 g/m³ | 影响起燃、增加能耗 | 前置除湿 |
| 重金属/磷/硅 | 微量以下 | 催化剂永久中毒 | 前置预处理 |
这张表里最容易被低估的是含硫和含卤。喷漆废气里常有含硫溶剂,化工废气里常有含氯有机物。这两种物质对催化剂的毒化是不可逆的——硫与贵金属活性位结合,氯直接破坏载体结构。表现出来就是“设备刚装上去效率很好,几个月后效率掉到 70%,再怎么提温也上不去”。
炉型选择:三个判断
判断一:浓度是否在自持区间。有机物浓度大约在 1500 到 6000 mg/m³ 之间时,氧化放出的热量足以维持炉温,不需要或只需要少量补燃。低于这个区间,运行费用会很高;高于这个区间,要做稀释或浓缩。
判断二:风量大小。小风量(< 10000 m³/h)用催化燃烧比较合适,设备紧凑。大风量(> 30000 m³/h)如果浓度低,直接烧的运行费会非常高,通常先吸附浓缩再烧。
判断三:是否需要连续运行。间歇生产、每天只开几小时的工况,每次启动都要从常温升到起燃温度,这段能耗占比很高。这种情况下要考虑保温性能和快速升温设计,或者干脆改成间歇式吸附加定期脱附。
四、全生命周期成本的四本账
采购时比的是第一本账,运行五年比的是四本账。这四本账在报价阶段几乎不会同时出现,但它们才是真实成本。
| 成本项 | 内容 | 五年典型值(20000 m³/h) | 占比 |
|---|---|---|---|
| 设备投资 | 主机、风机、管道、电气、安装 | 35–55 万元 | 20%–30% |
| 能源消耗 | 电费 + 补燃天然气 | 60–110 万元 | 45%–55% |
| 耗材更换 | 催化剂、过滤材料、密封件 | 15–40 万元 | 12%–20% |
| 维护与停机 | 保养、检修、停产损失 | 10–30 万元 | 8%–15% |
看比例会发现一个反直觉的结论:设备投资只占五年总成本的两到三成,能源消耗占了一半左右。这意味着为了省 8 万块设备钱,选了一个换热效率低 10% 的方案,五年下来多付的电费和气费可能超过 15 万。这是催化燃烧采购里最常见的一笔错账。
能耗的三个关键点
换热效率。废气从常温升到 300℃,需要大量热量。这部分热量靠换热器从出口高温气体里回收。换热效率 70% 和 85%,看起来只差 15 个百分点,实际补燃量差一倍以上。判断换热效率不能只看厂家说的数字,要看换热面积和板型,以及是否有吹扫防堵设计。
系统阻力。风机是常年运行的,阻力每增加 500 Pa,20000 m³/h 的系统大约多耗 4 kW。一年 8000 小时,就是 3.2 万度电。所以催化剂床层的空速选择、管道布局、过滤器的阻力,都要算进运行成本。
起停损耗。每次启动从常温升到起燃温度,需要 40 分钟到 2 小时,这段时间纯耗能。一天一启停和连续运行,年能耗差 15% 以上。
五、三个价格档位的设备差在哪
把市场上 20000 m³/h 催化燃烧的三个典型价位摊开对比,差价到底买到了什么,一目了然。
| 配置项 | 18–22 万(低价档) | 30–38 万(主流档) | 50–65 万(高配档) |
|---|---|---|---|
| 箱体钢板 | Q235,3 mm,外壁无防腐 | Q235 + 内衬,4 mm | 304 不锈钢内衬,5 mm |
| 保温层 | 100 mm 岩棉 | 120 mm 硅酸铝 | 150 mm 陶瓷纤维 + 铝箔 |
| 换热器 | 管式,效率约 55% | 板式,效率约 70% | 板式 + 吹扫,效率 85% |
| 催化剂 | 过渡金属,空速 25000 h⁻¹ | 贵金属,空速 18000 h⁻¹ | 贵金属,空速 12000 h⁻¹ |
| 催化剂寿命 | 8–14 个月 | 3–4 年 | 5–8 年 |
| 安全联锁 | 2–3 点 | 5–6 点 | 8 点以上,含双套检测 |
| 泄爆 | 无或简易 | 泄爆片 | 泄爆片 + 泄爆导管 |
| 控制系统 | 继电器 + 数显表 | PLC + 触摸屏 | PLC + 上位机 + 远程监控 |
| 五年总成本(估) | 约 210 万元 | 约 175 万元 | 约 165 万元 |
这张表最后一行是关键:最便宜的方案五年总成本最高。低价档省下的 15 万设备钱,被催化剂更换(一年一换,五年四套,约 28 万)和更高的能耗吃掉了。高配档设备贵 30 万,五年下来反而省 10 万,而且中间少停几次机、少几次环保超标的风险。
六、安全联锁的八个必设点
安全联锁不是越多越好,但这八个点是标配,缺一个都是隐患。检查时可以逐条对照。
| 序号 | 联锁点 | 触发条件 | 动作 |
|---|---|---|---|
| 1 | 入口浓度高高 | ≥ 50% LEL 持续 3 秒 | 切断进气、开旁通、停加热 |
| 2 | 入口浓度高 | ≥ 25% LEL | 报警、开稀释风 |
| 3 | 床层超温 | ≥ 设定上限(如 550℃) | 停加热、开旁通 |
| 4 | 预热温度不足 | 低于起燃温度 | 禁止进气、继续升温 |
| 5 | 风机故障 | 接触器断开或风压过低 | 关进气阀、停加热 |
| 6 | 阀门反馈异常 | 切换阀位置与指令不符 | 报警、停机 |
| 7 | 压缩空气压力低 | 低于 0.4 MPa | 报警(影响阀门动作) |
| 8 | 急停 | 手动按下 | 全系统安全停机 |
这八点里,第 1 和第 5 是最关键的。浓度高高联锁防的是爆燃,风机故障联锁防的是“火还在烧但气不走了”——后者比前者更隐蔽,因为风机停了之后炉内温度还在,残留在床层里的有机物继续反应,热量无处带走,炉体局部过热会烧穿内衬。
七、催化剂:选型、装填量、寿命
催化剂是催化燃烧里唯一会“消耗”的核心部件,它的选型和装填量直接决定运行成本。三件事必须问清楚。
问一:什么活性组分
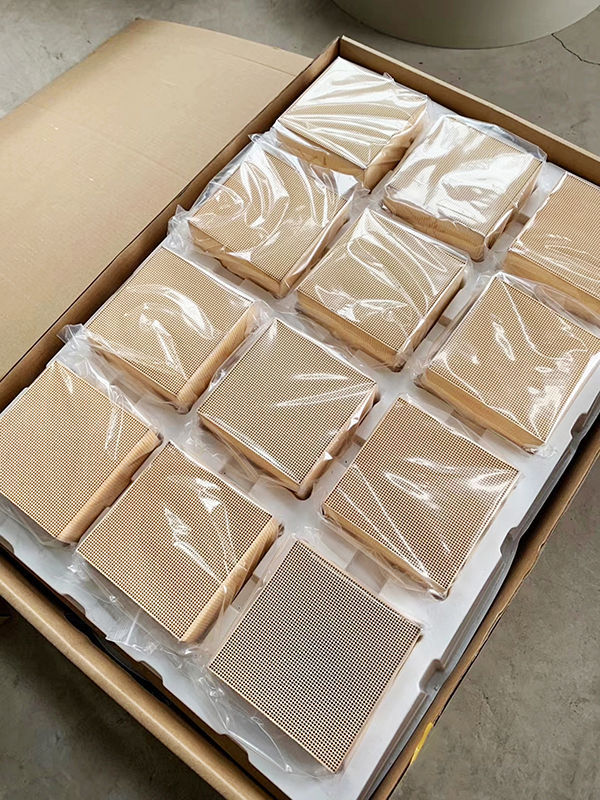
贵金属(铂、钯)活性高、起燃温度低(250–300℃),抗中毒能力相对好,价格贵。过渡金属氧化物(锰、铜、钴的复合氧化物)便宜,但起燃温度高(350–400℃),寿命短。判断方法:问厂家催化剂的具体型号和活性组分含量(g/L 或 wt%),能答上来的通常是真的在用。
问二:装填量按什么空速算
空速是单位时间通过单位体积催化剂的气体体积,单位 h⁻¹。空速越低,气体在催化剂上停留时间越长,转化越充分,但用量越大、成本越高。常规取 10000 到 20000 h⁻¹,含难降解物质的取 8000 到 12000 h⁻¹。同样标称“一套设备”,空速 25000 和 12000 的催化剂用量差一倍以上,这就是差价的一部分。
问三:寿命怎么保证
催化剂寿命的承诺要看条件:在什么废气成分下、什么浓度下、什么空速下、保证多少年或多少小时、效率衰减到多少算失效。没有条件的“保证三年”是没有意义的。合理做法是在合同里写明:在约定的废气参数和运行条件下,催化剂保证使用 X 年或 Y 小时,出口浓度不超过 Z mg/m³,否则由供方免费更换。
| 催化剂类型 | 起燃温度 | 空速范围 | 典型寿命 | 单价参考 |
|---|---|---|---|---|
| 贵金属(Pt/Pd)蜂窝 | 250–300℃ | 10000–20000 h⁻¹ | 3–5 年 | 高 |
| 贵金属颗粒 | 250–320℃ | 8000–15000 h⁻¹ | 2–4 年 | 较高 |
| 过渡金属蜂窝 | 350–420℃ | 15000–25000 h⁻¹ | 1–2 年 | 低 |
| 抗卤素专用 | 300–380℃ | 8000–12000 h⁻¹ | 2–3 年 | 很高 |
八、热能回收方式与能耗
催化燃烧放出的热量怎么用,直接决定运行费。三种常见方式各有适用条件。
方式一:换热回用(最基础)。出口高温气体经过换热器预热入口废气,回收率 60% 到 85%。这是标配,没有它运行费会高得离谱。
方式二:热风回用。把部分净化后的高温气体引回烘干房、烤漆房,替代原来的加热源。回收率可达 90% 以上,但要求热风用途与生产节拍匹配,且管道距离不能太远。
方式三:余热产蒸汽/热水。适用于大风量高浓度、余热量大的场合。需要额外的余热锅炉,投资较高。
| 回收方式 | 投资增量 | 节能率 | 适用条件 |
|---|---|---|---|
| 换热回用 | 含在主机内 | 60%–85% | 所有催化燃烧 |
| 热风回用 | +3–8 万元 | 85%–92% | 有烘干/烤漆工序、距离近 |
| 余热产汽 | +15–40 万元 | 视余热量 | 大风量、高浓度、连续运行 |
九、一个因省泄爆片而停产的案例
江苏一家做家具涂装的企业,2022 年上了一条催化燃烧线,20000 m³/h,报价 21 万,比另外两家低了 12 万。低价的原因后来查明:没有泄爆片、浓度检测只报警不联锁、阻火器用金属网代替、催化剂是过渡金属空速 25000。
运行到第 11 个月,喷涂线换了一批溶剂,废气浓度从 1800 mg/m³ 升到 3200 mg/m³,且因为换色频繁,浓度波动很大。某天下午集中喷涂时,炉内发生爆燃,箱体侧板被撕开一个 1.2 米长的口子,保温棉和催化剂碎片飞到十几米外。所幸当时无人在附近,没有人员伤亡。
事后处理:设备整体更换,35 万;停产 23 天,按日产值 18 万算,损失约 400 万(含订单违约);安监要求补充安全评价,8 万;环保因非正常排放被处罚。总计直接经济损失超过 450 万元。
而当初省下的 12 万,对应的正是泄爆片(约 6000 元)、浓度联锁(约 1.2 万元)、阻火器(约 4000 元)、以及催化剂装填量差异(约 6 万元)。6000 块的泄爆片,挡的是 450 万的损失。这个比例不需要再解释。
十、验收与日常运行的合规清单
设备装完不是结束,是合规工作的开始。下面这份清单可以直接用于自查。
| 阶段 | 检查项 | 合格标准 |
|---|---|---|
| 验收前 | 设计文件与计算书 | 含风量平衡、换热计算、催化剂空速计算 |
| 验收前 | 设备清单与铭牌 | 与合同一致,风机、电机、阀门参数可核 |
| 验收前 | 安全附件 | 泄爆片、阻火器、浓度检测、超温保护齐全 |
| 验收前 | 电气防爆 | 防爆等级符合区域划分,接地电阻达标 |
| 验收中 | 排放检测 | 非甲烷总烃、苯系物、颗粒物达标 |
| 验收中 | 去除效率 | 不低于环评要求(常为 90% 以上) |
| 运行中 | 运行台账 | 每日记录炉温、压差、浓度、运行时长 |
| 运行中 | 催化剂检测 | 每年至少一次效率检测,记录衰减曲线 |
| 运行中 | 安全附件校验 | 浓度检测器每半年标定,泄爆片每年检查 |
| 运行中 | 人员培训 | 操作规程上墙,操作人员有培训记录 |
十一、术语表
- LEL
- 爆炸下限,可燃气体在空气中能引起爆炸的最低浓度。安全联锁常以 %LEL 为单位设定阈值。
- 空速
- 单位时间内通过单位体积催化剂的气体体积,单位 h⁻¹。空速越高,催化剂用量越少,停留时间越短。
- 起燃温度
- 有机物在催化剂作用下开始发生明显氧化反应的最低温度。贵金属催化剂通常为 250–300℃。
- 蓄热体
- 用于储存和释放热量的陶瓷介质,常见为蜂窝陶瓷或散堆填料,是蓄热式氧化炉的核心部件。
- 催化剂中毒
- 废气中的硫、卤素、重金属等物质与催化剂活性位结合或破坏载体,导致活性不可逆下降。
- 泄爆片
- 设定压力下自动破裂的泄压装置,用于在炉内超压时将压力和火焰定向释放到安全区域。
- 阻火器
- 安装在可燃气体管路上、阻止火焰沿管道传播的装置,常见有金属网型、波纹板型。
- 自持燃烧
- 废气中有机物浓度足够高,氧化放热可维持炉温而无需补充燃料的状态。
十二、常见问题解答(FAQ)
Q1:催化燃烧和蓄热燃烧该怎么选?
A:主要看浓度和风量。中低浓度(1000–6000 mg/m³)、中小风量、含硫含卤少的工况,催化燃烧投资低、运行温度低。高浓度、大风量、或含粉尘易堵塞的工况,蓄热燃烧更稳。催化燃烧的核心成本在催化剂,蓄热燃烧的核心成本在蓄热体和阀门。
Q2:报价差一倍,怎么判断是不是被坑?
A:要求提供分项报价:箱体材质与板厚、保温材料与厚度、换热器型式与效率、催化剂类型与装填量、空速、安全联锁点数、控制系统配置。这七项列出来,差价就有解释了。只给总价的方案,建议直接放弃。
Q3:催化剂能不能自己换?
A:技术上可以,但不建议。催化剂装填有平整度、密封、防碎的要求,装不好会形成气流短路,效率大幅下降。而且旧催化剂属于固废,需要合规处置,不能随意丢弃。
Q4:设备运行时有异味,是不是催化燃烧没起作用?
A:先查三个地方:一是炉温是否达到起燃温度,二是催化剂是否中毒或堵塞,三是换热器是否内漏导致未处理气体混入出口。如果三项都正常仍有异味,可能是废气中含有催化燃烧难以降解的物质(如某些含硅、含磷化合物),需要调整预处理。
Q5:间歇生产,一天只开 6 小时,催化燃烧合适吗?
A:要慎重。每次启动的升温能耗占比很高,而且频繁启停对炉体和催化剂都有热冲击。这种工况更适合“吸附 + 定期脱附”的模式,或者选择保温性能好、升温快的机型,并接受较高的单位能耗。
Q6:怎么判断催化剂该换了?
A:三个信号:一是同样炉温下出口浓度上升、去除率下降;二是要达到原来的去除率必须提高炉温 30℃ 以上;三是床层压差明显上升(说明积灰或碎裂)。建议每年做一次效率检测,建立衰减曲线,而不是等到超标了才换。
作者:环保固废技术编辑组
免责说明:本文中的价格区间、参数范围来自公开市场信息与工程实践,实际项目受废气成分、规模、地区差异影响较大,具体方案请以现场检测数据和正式技术方案为准。