RCO催化剂中毒不是"慢慢失效",是几个月内直接报废:预处理省掉的那点钱,后面翻倍还
发布时间:2026-11-04摘要:催化剂失效不是"效率每年掉一点",而是一条 S 形曲线:前几个月几乎看不出变化,某个时点之后急剧下滑,几周内就报废。这条曲线的形状决定了"省掉预处理"的代价——不是线性增加成本,而是在某个时点突然一次性支付。本文给出五个毒物的加速时间、四个可以提前发现的监测信号,以及三级预处理的成本对比。
一、失效不是线性的:三个阶段
很多人以为催化剂是"用着用着慢慢不行了",实际曲线更像一个台阶。
| 阶段 | 转化率 | 持续时间 | 现场感受 |
|---|---|---|---|
| 第一阶段:潜伏期 | 99% 以上,几乎无变化 | 占总寿命的 70%—85% | "设备很好用" |
| 第二阶段:加速期 | 从 99% 掉到 90% | 2—6 周 | "好像有点味道了" |
| 第三阶段:崩溃期 | 从 90% 掉到 60% 以下 | 1—3 周 | "超标了,怎么办" |
三个阶段的时间比例很关键:如果总寿命是 12 个月,前 10 个月你什么也看不出来,最后 2 个月急转直下。这就是为什么很多人说"催化剂是突然坏的"——不是突然坏,是突然被发现。
这条曲线的形状有实际后果:等到排放超标才处理,已经没有任何缓冲时间。而更换催化剂需要采购、运输、停机、拆装,正常周期 3—6 周。也就是说,从发现超标到恢复正常,中间有一个月左右的"无治理"窗口。
二、"几个月报废"是怎么发生的
以含硫废气为例,还原一下过程。
| 时间 | 发生了什么 | 表现 |
|---|---|---|
| 第 1 个月 | SO₂ 与贵金属/载体生成少量硫酸盐,覆盖部分活性位 | 无感知 |
| 第 2—3 个月 | 硫酸盐层增厚,活性位减少 20%—30% | 起燃温度上升 10—20 ℃ |
| 第 4—5 个月 | 活性位减少 50%,需提高温度维持转化率 | 天然气消耗上升 15%—30% |
| 第 6 个月 | 剩余活性位不足以支撑,转化率快速下滑 | 出口浓度上升,异味出现 |
| 第 7 个月 | 局部烧结,不可逆 | 超标,必须更换 |
关键在于第三、四行。硫酸盐化会推高起燃温度,而控制系统为了维持温度会自动加大燃气量——这个"燃气量上升"就是最早的信号。但很少有人注意到,因为它被归入"正常波动"。
如果在这个阶段采取措施(提高温度吹扫、或加强预处理),还有机会恢复部分活性。等到第六个月,硫酸盐已经深入到载体孔道,就只剩更换一条路。
三、五种毒物的"加速时间"
| 毒物 | 浓度 | 从投运到报废 | 可逆性 | 早期信号 |
|---|---|---|---|---|
| SO₂ | 5—15 mg/m³ | 8—14 个月 | 部分可逆 | 燃气量缓慢上升 |
| SO₂ | >30 mg/m³ | 3—6 个月 | 部分可逆 | 起燃温度明显上升 |
| H₂S | >5 mg/m³ | 2—5 个月 | 基本不可逆 | 床层温升下降 |
| 氯化物(以 Cl 计) | 10—50 mg/m³ | 3—8 个月 | 不可逆 | 转化率缓降 + 腐蚀 |
| 硅氧烷(以 Si 计) | >3 mg/m³ | 1—3 个月 | 不可逆 | 压差上升(表面结膜) |
| 磷化物 | >5 mg/m³ | 6—12 个月 | 不可逆 | 起燃温度上升 |
第五行最狠。硅氧烷燃烧后生成二氧化硅,在催化剂表面形成一层玻璃膜,物理覆盖,无法清除。浓度 3 mg/m³ 以上,三个月就能让催化剂彻底失效——而且从外观上看,催化剂还完好无损,只是"不工作"了。
硅的来源往往很隐蔽:脱模剂、硅油、硅橡胶、某些清洗剂、甚至某些消泡剂。一台因硅中毒报废的催化剂,追溯下去常常是某个工位换了一罐含硅辅料,而没人通知环保部门。
四、预处理的三级配置与成本
| 级别 | 配置 | 能去除什么 | 投资 | 能把寿命拉到 |
|---|---|---|---|---|
| 一级 | 干式过滤(除漆雾、除尘) | 颗粒物、漆雾 | 3—6 万元 | 1.5—2 倍 |
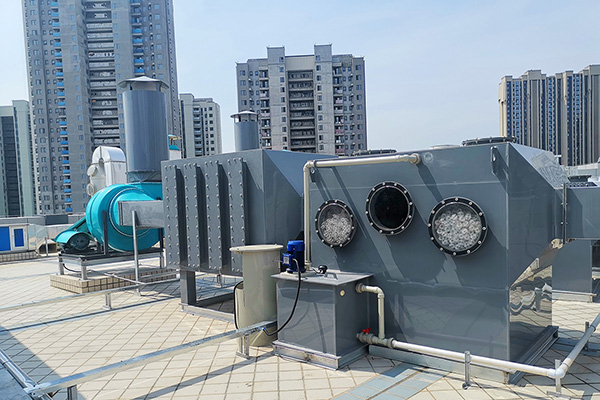
| 二级 | 一级 + 碱洗喷淋 + 除雾 | SO₂、HCl、H₂S、部分水溶性物 | 10—16 万元 | 3—4 倍 |
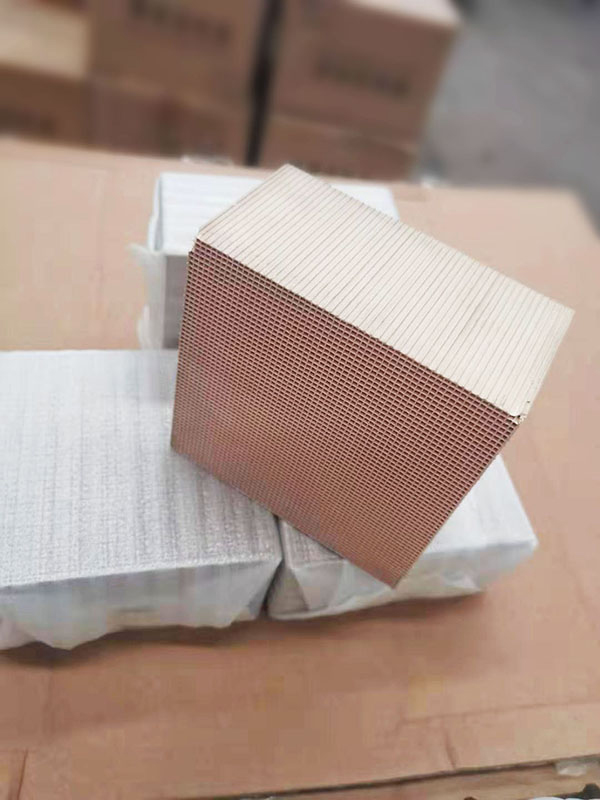
| 三级 | 二级 + 干式吸附保安(碱浸炭/专用吸附剂) | 残余硫卤、硅氧烷、磷 | 16—24 万元 | 4—6 倍 |
三级的差别在于"能不能兜住波动"。二级的碱洗在稳定工况下能把硫降到 1 mg/m³ 以下,但遇到生产波动(比如换了原料)就可能穿透;三级的干式吸附作为末级保安,能兜住这种波动。
选哪一级取决于两个判断:废气成分是否稳定、以及单次更换催化剂的金额。成分波动大、催化剂金额高的项目,值得上三级;成分稳定、风量小的项目,二级通常够。
五、四个可以提前发现的监测信号
催化剂失效是可以监测的,前提是你记录了数据。四个信号,按发现难度从易到难。
| 信号 | 怎么测 | 正常 | 异常 | 提前多久 |
|---|---|---|---|---|
| 天然气消耗量 | 燃气表日读 | 稳定 | 逐月上升 10% 以上 | 2—4 个月 |
| 床层温升 | 进出口热电偶 | 与浓度匹配 | 同样浓度下温升下降 | 1—3 个月 |
| 起燃温度 | 停机时做升温试验 | 280—300 ℃ | >340 ℃ | 1—2 个月 |
| 出口浓度 | 便携式 FID 或送检 | <限值 30% | 逐步上升 | 2—6 周 |
第一项最容易做,也最容易被忽略。燃气表的月度读数,是催化剂状态的"体温计"。在废气浓度、风量都不变的情况下,燃气量逐月上升,几乎可以确定是催化剂活性在下降。
第三项最准确,但需要停机做。方法很简单:停机后以 2—3 ℃/min 升温,记录出口浓度开始明显下降(转化率 >50%)时的温度。新催化剂 280—300 ℃,中毒后逐步升到 340 ℃ 以上。建议每年做一次,作为基准对比。
六、算例:省 12 万预处理,赔 44 万催化剂
工况:25,000 m³/h,含硫 12 mg/m³、含微量氯,年运行 6500 h。催化剂 1.7 m³,单价 11 万元/m³。
| 项目 | 方案 A:不做预处理 | 方案 B:二级碱洗预处理 |
|---|---|---|
| 预处理投资 | 0 | 13 万元 |
| 催化剂首次装填 | 18.7 万元 | 18.7 万元 |
| 催化剂寿命 | 7 个月 | 30 个月 |
| 三年内更换次数 | 4 次(第 7、14、21、28 月) | 1 次(第 30 月) |
| 三年催化剂支出 | 18.7 × 3 = 56.1 万元(不含首次) | 18.7 万元 |
| 三年停机损失(5 天/次,6 万/天) | 4 × 30 = 120 万元 | 1 × 30 = 30 万元 |
| 三年碱洗运行费(药剂 + 电) | 0 | 12 万元 |
| 三年总支出 | 176.1 万元 | 73.7 万元 |
差额 102 万元,而预处理只花了 13 万元。"省 12 万、赔 100 万",这个比例在含硫含卤项目里非常典型。
注意第三行和第六行的关系:催化剂寿命缩短,不只是多花钱买催化剂,更是多停四次机。停机的成本(120 万元)比催化剂本身(56 万元)还高一倍。这一点在算账时最容易被漏掉。
七、五种"看起来有用其实没用"的预处理
| 做法 | 为什么没用 | 正确做法 |
|---|---|---|
| 只加一层过滤棉 | 只能挡颗粒物,挡不住气态硫卤 | 过滤棉 + 碱洗 |
| 喷淋塔用清水 | 清水对 SO₂ 吸收率只有 20%—30% | 加碱调 pH 至 9—10 |
| 碱洗后不除雾 | 雾滴带入催化剂,造成盐沉积 | 加除雾器,出口无可见雾滴 |
| 活性炭吸附放在最后 | 普通炭对硫卤吸附容量低,很快穿透 | 用碱浸渍炭或专用吸附剂 |
| 只在进气总管处理 | 支管汇合后浓度波动大,总管处理不过来 | 按最不利支管设计或加大余量 |
第二项最常见。很多"喷淋塔"实际上就是清水洗涤,主要作用是降温除尘,对酸性气体几乎没有去除效果。判断方法很简单:看有没有加碱装置、有没有 pH 控制。没有的,就是清水塔。
第三项最容易被省。除雾器占预处理投资的 15%—20%,但它决定了"进催化剂的气体里有没有液滴"。液滴带盐进催化剂,会造成局部盐沉积,表现为"局部区域先失效"。
八、设计阶段的三条硬要求
- 预处理出口设采样口。没有采样口,就无法验证"进催化剂的气体是否达标",所有预处理效果都是推测。这个口子成本几百元,但它是唯一的验证手段。
- 床层多点测温。至少进出口各一点、床层中间一点。单点测温看不出"局部超温"和"局部未反应",而这两个恰恰是失效的主要原因。
- 燃气独立计量。RCO 的燃气量应该有独立表,不与车间其他用气混在一起。这是成本最低、最有效的状态监测手段。
三条加起来,增量成本通常在 1 万元以内。但它们决定了你能否在催化剂失效前 3 个月知道这件事——而这三个月的提前量,价值可能是几十万。
九、一份可用的"催化剂健康档案"
上面所有的判断,都依赖"有历史数据可比"。所以从投运第一天起,就该建一份档案。内容不多,一张纸就够。
| 记录项 | 频次 | 怎么取 | 用途 |
|---|---|---|---|
| 催化剂型号、体积、装填日期 | 一次 | 出厂资料 + 装填记录 | 基准信息 |
| 初始起燃温度 | 投运一个月内测一次 | 升温试验 | 后续对比的基准 |
| 月度燃气量 | 每月 | 燃气表 | 最早的活性下降信号 |
| 月度进出口浓度 | 每月或每季 | 便携 FID / 送检 | 转化率趋势 |
| 床层温度分布 | 每月 | 多点热电偶 | 局部超温或未反应 |
| 年度起燃温度复测 | 每年 | 升温试验 | 判断衰减速度 |
| 预处理出口硫/氯 | 每季 | 采样检测 | 判断预处理是否失效 |
七项里,第二项最关键也最容易漏。很多人是在催化剂已经用了两年、出了问题之后,才想起来"应该测一下初始值"——但那时已经没有基准了。初始起燃温度必须在新催化剂投运一个月内测,这个数据一旦缺失,后面所有的衰减判断都只能靠猜。
第三项和第七项配合起来,能形成一个闭环:燃气量上升 + 预处理出口硫浓度上升,说明是预处理失效导致中毒,该修预处理;燃气量上升但预处理正常,说明是催化剂自然老化,该准备更换。两种情况的处置完全不同,靠猜很容易做错。
十、术语表
- 硫酸盐化
- SO₂ 与催化剂活性组分或载体反应生成硫酸盐,覆盖活性位,部分可通过升温恢复。
- 烧结
- 高温下贵金属微粒聚集长大,活性表面积减少,不可逆。
- 起燃温度
- 转化率达到 50% 时的温度,是判断催化剂活性的核心指标。
- 床层温升
- 催化氧化放热导致的温度上升,与入口浓度和转化率成正比。
- 除雾器
- 去除气体中液滴的设备,常用折流板式、旋风式或丝网式。
- 碱浸渍活性炭
- 经碱性物质浸渍处理的活性炭,对酸性气体(SO₂、HCl)有化学吸附能力。
十一、常见问题解答(FAQ)
Q1:催化剂失效真的会"突然"吗?
A:不会突然失效,会突然被发现。失效是渐进的,但前 80% 的时间里变化太小、看不出来;等到排放超标时,已经进入崩溃期。所以关键是建立监测,而不是等报警。
Q2:怎么判断是硫中毒还是热老化?
A:看两个特征。硫中毒的起燃温度上升明显(可能从 290 ℃ 升到 380 ℃),但高温下(450 ℃ 以上)转化率能恢复一部分;热老化则是整体活性下降,升温也救不回来,且伴随比表面积下降。取小样做升温试验即可区分。
Q3:碱洗塔的 pH 控制在多少合适?
A:吸收 SO₂ 通常控制在 9—10,吸收 HCl 可略低。pH 太高会造成碱液浪费和结垢,太低则吸收率下降。建议装在线 pH 计并自动加碱,人工加碱很难稳定。
Q4:干式吸附保安段多久换一次料?
A:取决于进气浓度和吸附剂容量,通常 3—6 个月。判断方法是监测出口硫/氯浓度,一旦开始上升就换。这一段的作用是"兜底",所以宁可换得勤一点,也不要等穿透。
Q5:如果已经中毒,能不能只换一部分?
A:看是否均匀。分层取样测起燃温度,如果各层差异 <20 ℃,说明整体中毒,需要整体更换;如果某一层明显偏高,可能只是局部问题(气流分布不均、局部超温),可以只换那一层。
Q6:预处理做得再好,催化剂也会老化吧?
A:会。正常老化(热老化)是无法避免的,通常 4—5 年。预处理解决的是"中毒"这部分,它可以把寿命从 1 年拉回 4 年,但不能让催化剂永久使用。所以"预处理 + 定期更换"是完整方案,不是二选一。
作者:郑州朴华科技废气治理技术组
本文算例为典型工况测算,实际寿命受废气成分波动、运行制度影响较大,应以监测数据为准。