汽车厂涂装废气项目实录:沸石转轮+RTO设备从设计、生产到调试,关键节点全拆解
发布时间:2026-11-04摘要:汽车涂装车间的废气治理,难的不是选一台 RTO,而是让"沸石转轮 + RTO"这套组合在真实工况下稳定跑十年。本文按设计、生产、安装、调试、验收、运行六个阶段,把一个 12 万风量涂装废气项目的关键节点逐个拆开,附各阶段必须确认的参数表与检查清单。很多项目失败不是设备不好,而是某个节点上"少问了一句"。
一、项目背景:一条新建涂装线的废气账
某汽车零部件厂新建一条涂装线,包含前处理、电泳、中涂、色漆、清漆五个工段,其中需要治理的是喷漆室排风与流平/烘干段的溶剂挥发。项目原始条件:
| 工段 | 排风量(m³/h) | 主要污染物 | 浓度(mg/m³) | 温度(℃) |
|---|---|---|---|---|
| 中涂喷漆室 | 38,000 | 二甲苯、乙酸丁酯 | 120—180 | 25—30 |
| 色漆喷漆室 | 42,000 | 二甲苯、PMA、乙二醇丁醚 | 150—220 | 25—30 |
| 清漆喷漆室 | 30,000 | 乙酸丁酯、芳烃溶剂 | 180—260 | 25—30 |
| 流平段 | 8,000 | 混合溶剂 | 300—500 | 35—45 |
| 烘干段 | 6,000 | 混合溶剂、少量醛类 | 400—800 | 140—180 |
合计风量约 124,000 m³/h。这是典型的大风量、中低浓度、多组分工况——直接烧,天然气费用承受不了;直接吸附,活性炭一天就饱和。合理路线只有一条:先把浓度提上去,再烧。于是有了"沸石转轮浓缩 + 蓄热式焚烧"的组合。
这里先明确一个容易被跳过的前提:这套组合不是万能解。它成立的条件是废气中的有机物可以被沸石吸附、且脱附后能自持燃烧。含大量漆雾、含高沸点树脂、含硅氧烷的废气,会在转轮上结垢失效。所以第一步永远是测废气谱,不是选设备。
二、设计第一步:把废气谱测清楚
很多项目在这一步就埋了隐患。业主给的是"总 VOCs 浓度",而转轮和 RTO 关心的是组分构成——不同物质的吸附强度、脱附难易、燃烧特性差异极大。
| 组分 | 占比(%) | 沸点(℃) | 对转轮的影响 | 对 RTO 的影响 |
|---|---|---|---|---|
| 二甲苯 | 28 | 138—144 | 吸附好,脱附需 200℃ 以上 | 易燃烧,热值高 |
| 乙酸丁酯 | 26 | 126 | 吸附好,脱附中等 | 易燃烧 |
| PMA(丙二醇甲醚醋酸酯) | 15 | 146 | 吸附较好,沸点偏高 | 易燃烧 |
| 乙二醇丁醚 | 12 | 171 | 吸附好但难脱附 | 易燃烧 |
| 芳烃溶剂(C9—C10) | 11 | 160—200 | 高沸点,易残留结焦 | 燃烧慢,需足够停留时间 |
| 其他(醇、酮) | 8 | 60—110 | 吸附弱,易穿透 | 易燃烧 |
这张表里有两行是风险点。乙二醇丁醚和 C9—C10 芳烃都属于高沸点组分,它们在转轮上吸附得很牢,常规 180—200℃ 的脱附温度脱不干净,日积月累就在转轮蜂窝孔里结焦,表现为浓缩倍数越来越低、出口浓度越来越高。这就是很多转轮用了两年就"不行了"的真实原因——不是转轮质量差,是脱附温度不够。
对应的设计动作是:脱附温度按 220℃ 设计(而非 180℃),并在脱附风量上留 20% 余量;同时在前端设置漆雾过滤,把颗粒物控到 1 mg/m³ 以下。这两条是硬性的,省不得。
三、风量与浓度的确定:不能按铭牌算
喷漆室的风量是设计值,实际运行往往偏离 10%—20%。原因有三个:过滤器阻力上升后风机风量下降、车间开门等扰动、以及喷涂机器人开启数量变化。设计时如果按铭牌风量配转轮,运行中一旦风量上升,停留时间不足,吸附效率就掉。
| 参数 | 设计取值 | 依据 | 余量 |
|---|---|---|---|
| 处理风量 | 130,000 m³/h | 铭牌 124,000 × 1.05 | 5% |
| 转轮迎风面风速 | 2.0 m/s | 保证停留时间与压损平衡 | — |
| 吸附区停留时间 | ≥0.9 s | 按转轮厚度与风速折算 | — |
| 浓缩倍数 | 10:1 | 脱附风量 13,000 m³/h | — |
| 浓缩后浓度 | 1,500—2,500 mg/m³ | 原浓度 × 10,扣除 5% 逃逸 | — |
| RTO 处理风量 | 15,000 m³/h | 脱附风量 × 1.15(含反吹/冷却) | 15% |
浓缩后浓度落在 1,500—2,500 mg/m³ 这个区间,是 RTO 自持燃烧的甜点区。低于 1,000 mg/m³,需要持续补天然气;高于 4,000 mg/m³,炉温容易超限,要开旁通稀释。浓缩倍数的设计目标不是越高越好,而是刚好落在自持区间——这一点在方案评审时经常被忽略,有些方案把浓缩比做到 20:1 以示"先进",实际运行反而因为浓度过高频繁超温。
四、沸石转轮的设计参数:三个数决定成败
转轮选型看三个数:转速、脱附区角度、脱附温度。这三个数互相牵制,任何一个偏了,整套系统都不对。
| 参数 | 典型取值 | 偏小的后果 | 偏大的后果 |
|---|---|---|---|
| 转速 | 2—4 r/h | 吸附区饱和穿透,出口超标 | 脱附不充分,转轮带出未脱附区 |
| 脱附区角度 | 30°—45°(占总面积 1/12—1/8) | 脱附时间不够,残留结焦 | 吸附面积减少,风速上升 |
| 脱附温度 | 200—220℃ | 高沸点组分脱不掉,慢性失效 | 能耗上升,密封件老化快 |
| 冷却区 | 2°—5° | 脱附后高温区进入吸附区,效率波动 | 占用吸附面积 |
转速是最容易被调错的。有些现场为了让出口数据好看,把转速调快,结果脱附区停留时间不足,转轮上残留越来越多;也有把转速调慢"省电"的,直接导致吸附区穿透。正确做法是按设计值锁定,并在变频器上设上下限,不允许现场随意调。
五、RTO 的热平衡:什么时候需要补燃气
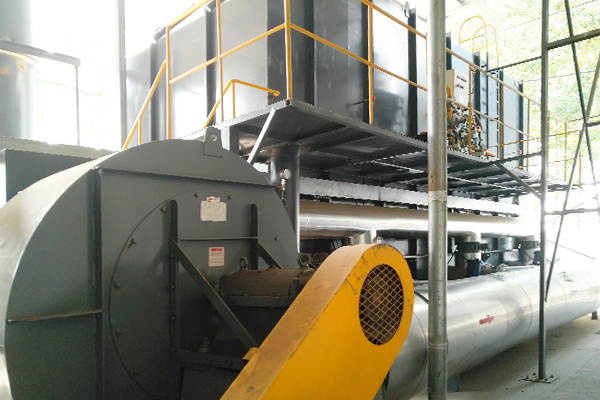
RTO 能不能自持,取决于"废气带入的热量"和"维持炉温与蓄热体损失的热量"是否平衡。做一个简单的核算:
| 项目 | 数值 | 说明 |
|---|---|---|
| RTO 进气量 | 15,000 m³/h | 含脱附风与反吹风 |
| 进气浓度 | 2,000 mg/m³ | 浓缩后 |
| 有机物热值 | 约 4,000 kcal/kg | 混合溶剂取加权值 |
| 小时有机物量 | 30 kg/h | 15,000 × 2,000 ÷ 10⁶ |
| 小时放热量 | 约 12 万 kcal/h | 30 × 4,000 |
| 维持 760℃ 所需热量 | 约 9—11 万 kcal/h | 含蓄热体损失与炉壁散热 |
| 结论 | 可自持,余量约 10%—30% | 正常生产不需补燃气 |
这个核算说明两件事。第一,正常生产时 RTO 可以不烧天然气,这是"转轮 + RTO"相比直接焚烧最大的经济性来源。第二,余量只有 10%—30%,意味着停产或低负荷时必须补燃气维持炉温——如果为了省气而降温停机,再启动的升温时间和蓄热体热震损伤,代价更大。
所以设计上要配燃烧器,并且要有"保温模式":夜间停线时不熄火,炉温降到 700℃ 保温,风量降到最小。这条在方案里如果没有,运行半年后能耗账会很难看。
六、设备布置与管道:三个容易出错的地方
| 易错点 | 错误做法 | 后果 | 正确做法 |
|---|---|---|---|
| 转轮到 RTO 的管路 | 走长距离、多弯头 | 阻力大、散热后温度降到露点以下,冷凝积液 | 距离尽量短,管道保温,设低点排液 |
| 脱附风取风点 | 直接从室外取新风 | 新风加热耗能,脱附温度不稳 | 从 RTO 出口取热风(余热利用) |
| 旁通与稀释 | 不设或只设手动 | 浓度波动时炉温超限,只能停机 | 设自动稀释阀,与炉温联锁 |
| 转轮前置过滤 | 只用一级干式过滤 | 漆雾穿透,转轮结垢 | 干式漆雾过滤 + 精过滤,两级 |
| 排烟筒高度 | 按最低标准做 | 落地浓度偏高,周边投诉 | 按扩散计算确定,留余量 |
第三条值得多说一句。涂装线的浓度波动很大——换色、批量变化、周末停线都会让浓度跳变。RTO 炉温对浓度非常敏感,浓度突然升高 50%,炉温可能上冲 60—80℃。如果没有自动稀释,操作工只能手动开旁通或者干脆停机,两种情况都会影响生产。自动稀释阀是一个小部件,但它是"能不能无人值守"的分界线。
七、生产阶段:车间里的关键检查点
设备进了车间,业主能看到的只是"在焊"。真正决定质量的检查点在工序之间,而且必须由业主或第三方到场确认。
| 节点 | 检查内容 | 不合格的后果 |
|---|---|---|
| 板材下料后 | 材质证明、板厚实测(重点查 3 mm 是否按 2.75 mm 交付) | 炉体强度不足,长期高温变形 |
| 焊接完成 | 焊缝着色渗透或煤油渗漏试验 | 漏风率超标,效率与能耗双输 |
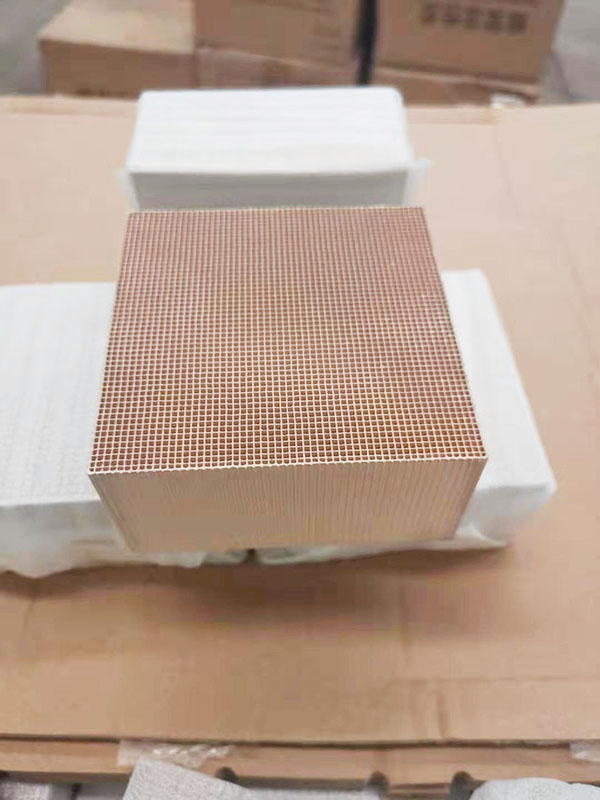
| 蓄热体装填前 | 蓄热陶瓷规格、装填量、格栅平整度 | 气流偏流,局部过热,蓄热效率下降 |
| 保温施工 | 保温层厚度、锚固件间距、有无空鼓 | 外壁温度高,散热损失大 |
| 电控柜组装 | 元器件品牌与图纸一致、线号齐全、绝缘测试 | 后期故障排查困难 |
| 转轮装配 | 密封刷贴合度、转轮端面跳动 | 窜风,浓缩倍数不达标 |
第二项漏风率是最容易被放过、后果最严重的。RTO 的漏风率要求通常 ≤2%,如果焊缝有针孔,运行时高温烟气会窜入净化后气体,出口浓度立刻超标;同时进气被稀释,炉温不稳。这个问题在出厂前做正压试验就能发现,到了现场几乎无法补救。
八、出厂前的预调试(FAT)
设备在厂家车间完成组装后,应该做一次不带废气的冷态+热态试运行。这一步很多小项目省掉了,代价是现场调试时间翻倍。
| 测试项 | 方法 | 合格标准 |
|---|---|---|
| 风机转向与电流 | 点动 + 钳表实测 | 电流不超过铭牌额定值 95% |
| 炉膛升温 | 燃烧器点火,记录升温曲线 | 4 小时内从常温升至 760℃ |
| 蓄热室温差 | 多点热电偶读数 | 同一截面温差 ≤40℃ |
| 切换阀动作 | 连续动作 50 次 | 无卡涩、无泄漏、时序正确 |
| 转轮运转 | 连续 8 小时 | 转速稳定,端面跳动 ≤2 mm |
| 联锁保护 | 模拟超温、失压、停电 | 全部正确动作并报警 |
第三项蓄热室温差是关键指标。温差大说明气流分布不均,原因是蓄热体装填不匀或格栅开孔率不一致。这个问题在现场很难改,因为要拆开重装,工期不允许。所以在厂家车间做完、调好,是最经济的做法。
九、现场安装:五个必须到场的节点
安装阶段业主不需要盯全程,但这五个节点必须在场:基础验收、炉体吊装就位、管道对接、电气接线完成、保温封闭前。前四个是常规,第五个最容易被忽略——保温一封,里面什么样就再也看不到了。
保温封闭前的检查重点是:热电偶是否全部装到位并标识正确(这里错一根,后面运行数据全是错的)、蓄热体有无杂物、内壁焊缝有无补焊痕迹、膨胀节方向是否正确。这几项在保温后基本无法核查,只能靠运行数据反推,而反推往往要花几周时间。
十、调试:从冷态到带料
调试不是"开机看能不能转",而是分阶段把参数一个个调到位。
| 阶段 | 内容 | 时长 | 关键判据 |
|---|---|---|---|
| 冷态调试 | 风机、阀门、转轮单体试运 | 2—3 天 | 风量达到设计值 ±5% |
| 热态烘炉 | 按曲线缓慢升温,脱除耐火材料水分 | 3—5 天 | 升温速率 ≤50℃/h,无爆裂 |
| 空载运行 | 不接废气,稳定炉温 | 1—2 天 | 炉温稳定在 760±20℃ |
| 带料低负荷 | 接 30% 风量废气 | 2 天 | 炉温波动 ≤30℃ |
| 带料满负荷 | 全风量接入 | 3—5 天 | 出口浓度稳定达标 |
| 连续运行 | 72 小时不间断 | 3 天 | 无报警、无停机 |
烘炉阶段最需要耐心。耐火浇注料里含游离水,升温太快会炸裂。有些项目为了赶工期,一天升到 600℃,结果炉衬开裂,后期外壁温度一路偏高,能耗降不下来。烘炉时间省下来的三天,会在后面三年里以燃气费的形式还回去。
十一、性能验收:测什么、怎么测
验收不是看设备转不转,而是看三组数据:排放浓度、去除效率、能耗。三组都要在满负荷、稳定生产状态下测,且要有第三方在场。
| 验收项 | 测点 | 方法 | 本项目实测 |
|---|---|---|---|
| 非甲烷总烃 | RTO 出口 | 气相色谱法,连续 3 次取平均 | 18—26 mg/m³ |
| 苯系物 | RTO 出口 | 活性炭吸附-二硫化碳解析 | 1.2—2.8 mg/m³ |
| 去除效率 | 进出口对比 | 同步采样 | 96.5%—98.2% |
| 转轮浓缩倍数 | 转轮出口/入口 | 同步采样折算 | 9.3—10.6 |
| 天然气耗量 | 流量计 | 满负荷连续 8 小时 | 12—18 m³/h(含保温) |
| 系统总阻力 | 风机前后压差 | U 型管/压差变送器 | 2,600 Pa |
注意第五项。虽然热平衡算下来可以自持,但实际运行仍有 12—18 m³/h 的天然气消耗。原因是脱附需要热量、保温模式需要维持火焰、以及负荷波动时的补偿。方案里如果承诺"零天然气",是不严谨的;合理承诺应该是"满负荷时天然气耗量不超过 XX m³/h",这才可考核。
十二、运行一年的数据与三个教训
这套系统投运一年后,几个关键数据的变化值得记录:
| 指标 | 投运时 | 6 个月 | 12 个月 | 判断 |
|---|---|---|---|---|
| 转轮出口浓度(mg/m³) | 15 | 22 | 35 | 缓慢上升,属正常衰减 |
| 转轮压损(Pa) | 280 | 310 | 360 | 前置过滤需更换 |
| RTO 炉温波动(℃) | ±15 | ±18 | ±25 | 切换阀密封开始磨损 |
| 天然气耗量(m³/h) | 13 | 14 | 19 | 保温性能下降 |
| 外壁温度(℃) | 52 | 55 | 63 | 保温层局部失效 |
三个教训:
第一,前置过滤的更换周期要按压差定,不能按时间定。原方案写"三个月更换一次",实际两个月压差就到 400 Pa 了。后来改成压差 350 Pa 报警,反而更省——有些季节两个月换一次,有些季节四个月才换。
第二,切换阀密封是易损件,要提前备。提升阀的密封面在高温下反复动作,一年左右开始泄漏,表现是炉温波动变大、天然气耗量上升。这个件不贵,但订货周期长,没有备件就只能带病运行。
第三,外壁温度是最好的体检指标。保温层失效、内衬开裂、蓄热体塌陷,最终都会反映到外壁温度上。建议每月用红外测温枪扫一遍炉体,记录几个固定点的温度,形成曲线。比任何在线监测都直观。
十三、术语表
- 沸石转轮
- 以蜂窝状沸石为吸附材料的旋转式浓缩装置,把大风量低浓度废气浓缩成小风量高浓度气体。
- 浓缩倍数
- 处理风量与脱附风量之比,反映浓缩程度。
- 脱附
- 用热风把吸附在沸石上的有机物赶出来,使转轮恢复吸附能力的过程。
- 自持燃烧
- 废气中有机物燃烧放出的热量足以维持炉温,不需外加燃料的状态。
- 蓄热体
- RTO 中用于交替吸热与放热的陶瓷填料,常见为蜂窝陶瓷或规整填料。
- 漏风率
- 炉体或管道因密封不良导致的非设计气流占比,直接影响效率与能耗。
- FAT
- Factory Acceptance Test,出厂验收测试,在厂家车间完成的预调试。
- 停留时间
- 气体在炉膛高温区或转轮吸附区内的平均滞留时间,是效率的核心参数。
常见问题解答(FAQ)
Q1:沸石转轮一定要配 RTO 吗?配 RCO 行不行?
A:可以配 RCO,而且很多项目更适合。RCO 的运行温度 300—400℃,对蓄热体要求低、设备小、投资少;RTO 是 760℃ 以上,适合含硫、含卤素或催化剂易中毒的废气。涂装废气成分相对干净,两者都可行,选哪个主要看浓度与风量:浓度高、风量小,RCO 更经济;风量大、需要高温彻底分解,RTO 更稳。
Q2:转轮能用多少年?什么时候该换?
A:设计寿命通常 8—10 年,实际寿命取决于脱附是否彻底。判断依据看两个数:浓缩倍数是否降到设计值的 80% 以下、转轮压损是否持续上升到清洗无效。如果两个都出现,说明内部已结焦或堵塞,需要更换。前期把脱附温度做到 220℃、把漆雾过滤做扎实,寿命能接近设计值。
Q3:涂装线停产时 RTO 要不要熄火?
A:短停(周末)建议保温不熄火,炉温降到 700℃ 维持最小风量;长停(长假、检修)可以熄火,但要按降温曲线缓慢降,不能急冷。频繁熄火点火对蓄热体的热震损伤远大于保温消耗的天然气。
Q4:验收时出口浓度达标,运行一年后超标,责任怎么算?
A:这取决于合同怎么签。合理的做法是把"验收状态"和"一年后状态"都写进去:验收时出口 ≤XX mg/m³;一年内若因设备本身原因(非业主工艺变更、非耗材未按周期更换)导致超标,由供方负责整改。同时约定耗材更换周期由谁执行、费用谁承担。这些写清楚了,后面才不扯皮。
Q5:这套系统的总投资大概什么量级?
A:12 万风量的涂装废气,"转轮 + RTO"整套(含风机、管道、电控、安装)通常在 400—700 万元区间,跨度大的原因是转轮规格、RTO 型式(两室/三室/旋转式)、自控水平差异很大。建议在方案阶段要求供方列出主要设备的分项报价与规格,便于横向比较——只比总价,很容易买到"参数缩水"的配置。
作者:环保固废技术编辑组
本文所述项目参数已做技术性整理,用于说明工程设计逻辑,不作为具体项目的选型依据。