焊接烟尘、打磨粉尘、投料口粉尘:三种工况,三种除尘器选型思路
发布时间:2026-11-04摘要:焊接烟尘、打磨粉尘、投料口粉尘看起来都是"粉尘",但在粒径、粘性、阵发性、含火花四个方面差得很远,选同一种除尘器必然有一头不讨好。本文按三种工况分别给出捕捉方式、风量算法、设备型式与管道要点,附三张对照表和一条 10000 m³/h 系统的配置算例。
一、三种粉尘的物理差别,决定了一切
选型的第一步不是看除尘器,是看粉尘本身。三种工况的差别主要在四个维度。
| 维度 | 焊接烟尘 | 打磨粉尘 | 投料口粉尘 |
|---|---|---|---|
| 粒径 | 0.01—1 μm(亚微米为主) | 1—100 μm | 5—200 μm,含粗颗粒 |
| 粘性 | 强,含金属氧化物与油雾 | 弱,多为无机颗粒 | 视物料,多数松散 |
| 产生方式 | 连续、随焊点移动 | 连续或半连续、位置固定 | 阵发、瞬时浓度极高 |
| 含火花 | 少量 | 大量,需防火星 | 一般无 |
| 单点风量 | 800—2000 m³/h | 1500—4000 m³/h | 按罩口面积算,常 3000—15000 m³/h |
这四个维度里,最容易被忽略的是"粘性"和"阵发性"。焊烟的粘性让清灰变难,投料的阵发性让设备按平均浓度选型就会偏小。
二、焊接烟尘:细、粘、点位分散
焊烟的核心难点是粒径。0.01—1 μm 的颗粒,靠重力沉降几乎不落,靠惯性分离效率很低,只能用过滤。而它又带粘性(金属氧化物冷凝后附在滤料上),清灰不彻底就会板结。
捕捉方式
三种常见做法:焊接工位上方设顶吸罩、焊枪旁设随动吸嘴、以及整体车间通风。效率从高到低是随动吸嘴 > 顶吸罩 > 整体通风。顶吸罩距离焊点 300—500 mm 时效果尚可,超过 800 mm 基本只能吸走一部分。
风量
单工位顶吸罩按罩口风速 0.3—0.5 m/s 计算。罩口 400×400 mm(0.16 m²),取 0.4 m/s,风量 = 0.16 × 0.4 × 3600 ≈ 230 m³/h——这个数看起来小,但实际要乘 3—5 倍的安全系数(因为焊接有横向气流干扰),所以常见配置是 1000—2000 m³/h/工位。
设备型式
工位少(< 5 个)、分散布置时用移动式焊烟净化器,单机 1000—2000 m³/h,滤筒式,带万向吸气臂。工位多且集中时用集中式滤筒除尘,管道汇流后统一处理,运行成本更低,但要解决管道积灰问题。

三、打磨粉尘:量大、含火花、磨琢性强
打磨的难点和焊烟几乎相反:颗粒粗、易清灰,但量大、带火花、磨琢性强。风量要给足,管道要做防火花措施,滤料要耐磨。
捕捉方式
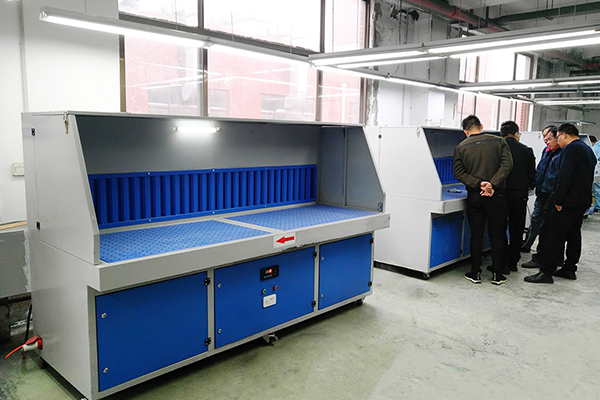
打磨工位常用三种:打磨台(下吸或侧吸,工件放在台面上,粉尘从台面格栅被吸走)、侧吸罩(在砂轮机侧面设条缝吸口)、以及密闭打磨房(整体负压)。打磨台的捕捉效率最高,因为吸口离产生点最近。
风量
打磨台按台面风速 0.5—0.8 m/s 计算。台面 1.2×0.8 m(0.96 m²),取 0.6 m/s,风量 = 0.96 × 0.6 × 3600 ≈ 2100 m³/h。侧吸罩按条缝风速 8—12 m/s 计算,再折算。
关键措施
一是防火花:管道入口设火花捕集器或沉降室,避免火星直接进入滤料。二是耐磨:弯头加耐磨衬里,风速控制在 18—22 m/s 之间(太低积灰,太高磨损)。三是预分离:粗颗粒先用重力沉降或旋风分离,减轻滤料负担。
四、投料口粉尘:阵发、浓度极高、气流带速大
投料(粉料拆包、倒料、皮带转运、料仓落料)的特点是"一瞬间一大股"。瞬时浓度可能是平均值的十倍以上,而且含尘气流本身带速度,容易冲破吸风罩。
捕捉方式
核心思路是"先密闭、再吸风"。密闭罩(局部围挡)能挡住大部分扩散,吸风口只需处理残余。完全不密闭只靠吸风罩,风量要放大三到五倍,还不一定有效。
风量
密闭罩按罩内维持负压计算,一般取罩内容积换气次数 15—30 次/h,或按缝隙吸入风速 0.5—1.0 m/s 计算。敞口吸风罩按控制风速 0.5—1.0 m/s(距罩口最远点)计算,实际工程常取 1.0—1.5 m/s 保险。
| 点位 | 捕捉方式 | 控制风速 | 常见风量 |
|---|---|---|---|
| 拆包/倒料 | 密闭罩 + 侧吸 | 缝隙 0.8—1.2 m/s | 3000—8000 m³/h |
| 皮带转运点 | 密闭导料槽 + 顶部吸风 | 罩内负压 | 2000—6000 m³/h |
| 料仓落料 | 仓顶除尘器 | — | 按仓容积换气 |
| 敞口投料 | 围挡 + 上吸/侧吸 | 1.0—1.5 m/s | 5000—15000 m³/h |
五、三种工况的选型对照
| 项目 | 焊接烟尘 | 打磨粉尘 | 投料口粉尘 |
|---|---|---|---|
| 推荐除尘器 | 滤筒式(移动或集中) | 滤筒式或布袋式 | 布袋式(仓顶用专用单机) |
| 过滤风速 | 0.35—0.45 m/min | 0.5—0.6 m/min | 0.9—1.1 m/min |
| 滤料 | 覆膜滤纸,防粘 | 覆膜滤纸或防静电针刺毡 | 涤纶针刺毡 |
| 预处理 | 预过滤除油雾 | 火花捕集 + 沉降 | 重力沉降或旋风 |
| 清灰 | 脉冲,周期偏短 | 脉冲,按压差 | 脉冲,按压差 |
| 管道风速 | 12—16 m/s | 18—22 m/s | 16—20 m/s |
| 布置方式 | 分散就近 | 分散或集中 | 集中,靠近料仓 |
注意管道风速这一行。焊烟的管道风速不能太高(12—16 m/s),因为含油粘性粉尘在高风速下会磨粘管壁;打磨粉尘必须高(18—22 m/s),否则粗颗粒在水平管里沉积;投料居中。这一条弄反,管道半年就堵。
六、一个 10000 m³/h 系统的配置算例
设定:打磨车间,4 个打磨台,每台 2200 m³/h,合计 8800 m³/h,取 10000 m³/h 余量。
| 部件 | 规格 | 说明 |
|---|---|---|
| 打磨台 | 1.2×0.8 m,台面风速 0.6 m/s | 4 台,下吸式 |
| 管道 | 主管 φ400,支管 φ250,风速 20 m/s | 弯头加耐磨衬里 |
| 火花捕集 | 沉降室 + 挡板 | 入口前设置 |
| 除尘器 | 滤筒式,过滤面积 380 m²(风速 0.44 m/min) | 覆膜滤纸,防静电 |
| 风机 | 15 kW,变频,风压 2500 Pa | 按系统总阻力选 |
| 排放 | 15 m 排气筒 | 颗粒物 ≤ 20 mg/m³ |
过滤面积核算:10000 ÷ 60 ÷ 0.44 ≈ 379 m²,与表中 380 m² 对应。如果供应商只报 250 m²,风速就变成 0.67 m/min,超出推荐上限,滤芯寿命会缩短一半。
七、管道与风机:三个容易出错的地方
1. 支管不平衡
多工位汇流时,靠近风机的支管阻力小、吸得多,远端支管吸不动。解决办法是每个支管装调节阀,调试时用风速仪逐支平衡。不做这一步,远端工位等于没接除尘。
2. 水平管积灰
含尘管道应尽量少走水平段,必须走时保证风速足够且设清灰口。打磨粉尘在 18 m/s 以下就开始沉积,焊烟在 12 m/s 以下会粘壁。
3. 风机选型偏小
系统总阻力包括管道、除尘器、消声器、排气筒,常被低估 20%—30%。风机选小后,实际风量达不到设计值,工位吸不走,用户第一反应是"除尘器不行",其实是风机不够。
八、投资对比
| 方案 | 规模 | 投资 | 年运行费 |
|---|---|---|---|
| 移动式焊烟净化器 | 单工位 1500 m³/h | 0.5—1.2 万元/台 | 电费为主,约 0.3 万元/年 |
| 集中式焊烟除尘 | 10 工位,15000 m³/h | 12—20 万元 | 3—5 万元/年 |
| 打磨台除尘系统 | 4 台位,10000 m³/h | 8—14 万元 | 3—4 万元/年 |
| 投料口除尘 | 8000 m³/h | 6—12 万元 | 2—4 万元/年 |
九、日常维护要点
| 工况 | 每天 | 每周 | 每季度 |
|---|---|---|---|
| 焊接 | 看压差、清灰斗 | 检查吸气臂软管 | 更换预过滤棉 |
| 打磨 | 看压差、清沉降室 | 检查火花捕集器积灰 | 检查管道磨损 |
| 投料 | 看压差 | 检查密闭罩密封 | 检查滤袋、清灰阀 |
压差是最省事的健康指标。正常 800—1500 Pa,超过 1800 Pa 且清灰后不降,就要查滤料;低于 500 Pa 要查是否破袋或旁通。每天记一次,比任何定期检查都有效。
十、密闭罩与吸风罩的五个设计要点
三种工况里,投料口的治理效果最依赖罩子做得好不好。罩子做对了,风量能省一半;做错了,风量翻倍还是呛人。
要点一:先围挡,再吸风。围挡挡住的是扩散,吸风带走的是残余。只做吸风不做围挡,等于在开放空间里跟扩散赛跑。
要点二:吸风口背离操作者。吸风口应设在粉尘飞散方向的前方或侧上方,而不是操作者与污染源之间。否则吸走的是新鲜空气,粉尘照样扑向人脸。
要点三:开口面积越小越好。同样风量下,开口越小罩口风速越高。设置软帘、活动挡板、只留操作必需的口,是提高捕捉效率最便宜的办法。
要点四:避免横向气流干扰。车间穿堂风、行车移动、大门开闭都会吹散粉尘。罩子应尽量避开这些位置,或在罩口加法兰边(挡风板),能把有效吸入距离提高 20% 以上。
要点五:留检修与清灰空间。罩内积灰不清理,会逐渐堵住吸风口,风量逐月下降。设计时就要留出清灰门或可拆面板。
| 做法 | 效果 | 成本 |
|---|---|---|
| 加软帘围挡 | 捕捉效率提升 30%—50% | 低 |
| 罩口加法兰边 | 有效吸入距离提升 20% | 极低 |
| 缩小开口面积 | 罩口风速提高,风量可降 | 低 |
| 调整吸风口位置 | 避免吸走新鲜空气 | 低 |
| 整体密闭 + 负压 | 效率最高,可达 95% 以上 | 较高 |
十一、术语表
- 控制风速
- 在污染源扩散边界处能把粉尘吸入罩口的最小风速,是吸风罩设计的核心参数。
- 罩口风速
- 吸风罩开口断面上的平均气流速度。
- 火花捕集器
- 设置在管道入口、利用挡板或旋流使火星沉降熄灭的装置。
- 过滤风速
- 单位过滤面积每分钟通过的气体体积,单位 m/min。
- 支管平衡
- 通过调节阀使各支管实际风量与设计值一致的过程。
- 阵发浓度
- 短时间内出现的高浓度排放,常见于投料、卸料等间歇操作。
常见问题解答(FAQ)
Q1:焊烟能不能用布袋除尘器?
A:可以但不推荐。焊烟细且粘,布袋长度大、清灰行程长,粘性烟尘容易在袋身中下部板结,压差上升快。滤筒虽然清灰也难,但更换方便、占地小,更适合焊烟这种点位分散的场景。
Q2:打磨粉尘一定要做火花捕集吗?
A:建议做。打磨火星温度高,直接进入滤料会烧穿滤筒或滤袋,尤其在干式系统里。最简单的做法是在管道入口设一个沉降箱,让火星有空间熄灭和沉降。
Q3:投料口风量总是不够,怎么办?
A:先做密闭再谈风量。敞口投料靠加大风量是事倍功半,因为粉尘扩散速度超过吸入速度。加围挡、加软帘、缩小开口面积,往往能在不增加风量的情况下明显改善。
Q4:一个系统能不能同时接焊烟和打磨?
A:技术上可以,但不建议混接。两者管道风速要求不同(焊烟 12—16、打磨 18—22 m/s),滤料要求也不同,混接必然有一头不合适。如果必须合并,按打磨的高风速设计,焊烟支管加耐磨处理。
Q5:移动式和集中式怎么选?
A:看工位数和布局。3 个以内、位置分散、经常变动,用移动式;5 个以上、位置固定、连续作业,用集中式。集中式的运行成本更低,但初期投资高,且需要管道布置空间。
作者:环保除尘技术编辑组
本文风量与风速为工程常用区间,实际设计应结合粉尘实测浓度、粒径分布与车间布局确定。